
Paskelbimo data: 2026 m. spalio 2 d.
Autorius: Hu Yanwei, kibernetinių metalų technikos ekspertas
Varinis vamzdis gali atitikti savo nominalų išorinį skersmenį ir vis tiek sulūžti lenkimo staklėje. Priežastis gali būti plona vienos pusės sienelė, vidinio paviršiaus defektas arba likučiai, kurių niekas nenurodė užsakyme.
Štai kodėl pirkėjai neturėtų vertintibesiūlių varinių vamzdžių ekstruzijos procesaspoliruotu išoriniu paviršiumi arba vienu sienelės storio rodmeniu. Ekstruzijos metu nustatomas pradinis tuščiaviduris vamzdis, tačiau tempimas, atkaitinimas, valymas, tiesinimas ir apdorojimas turi įtakos tam, kas galiausiai pasiekia klientą. Varinių vamzdžių formavimo tyrimai patvirtina, kad įrankių derinimas ir vėlesnės tempimo sąlygos gali pakeisti sienelės storio ekscentricitetą.
Pirkimų komandoms praktinis klausimas yra ne tik „Ar tai sklandu?“. Jis yra:Ar pristatytas vamzdis atitiks minimalius sienelių, matmenų, vidinės švaros ir paviršiaus reikalavimus kiekviename sutartame patikrinimo taške?
Greitas atsakymas: Kas kontroliuoja varinių vamzdžių kokybę?
Sienelės storio vienodumas prasideda nuo ruošinio ir perforatoriaus arba įtvaro, matricos ir talpyklos suderinimo. Vėlesnis tempimas gali pagerinti arba pabloginti storio pasiskirstymą, priklausomai nuo įrankių ir proceso valdymo. Paviršiaus kokybė priklauso nuo ruošinio būklės, karštojo apdirbimo temperatūros, įrankių nusidėvėjimo, tempimo tepimo, atkaitinimo, valymo ir tvarkymo. Pirkėjai turėtų nurodyti galutinio produkto priimtinumo ribas, o ne manyti, kad vien ekstruzijos etapas jas garantuoja.
Kaip veikia besiūlių varinių vamzdžių ekstruzijos procesas?
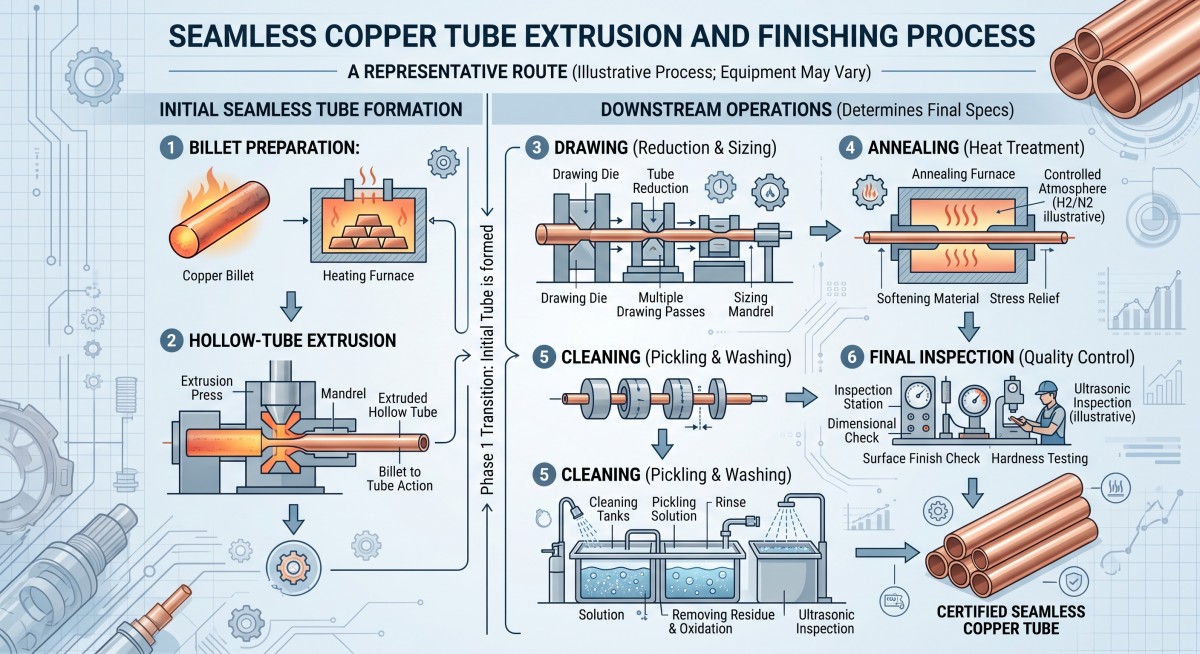
Įprastas procesas prasideda nuo vario ruošinio. Gamintojas suformuoja tuščiavidurį vamzdį, naudodamas tinkamą pradurimo ir ekstruzijos kelią, o tada atlieka papildomas redukavimo ir apdailos operacijas, kad pasiektų užsakytą dydį ir būklę. Tiksli seka priklauso nuo vamzdžio skersmens, sienelės, lydinio, ilgio ir gamintojo įrangos.
| Scenoje | Ką tai nustato | Į ką turėtų atkreipti dėmesį pirkėjas |
|---|---|---|
| Ruošinio paruošimas | Lydinio tapatybė ir pradinės medžiagos būklė | Rūšis, atsekamumas ir matomi ruošinio defektai |
| Auskarų vėrimas ir išspaudimas | Pradinė tuščiavidurė forma ir motininio vamzdžio geometrija | Įtvaro išlyginimas, netolygus srautas ir ankstyvas sienos ekscentriškumas |
| Brėžinys arba kitas dydžio sumažinimas | Galutinis arba beveik galutinis išorinis skersmuo ir sienelė | Štampo/uždegiklio būklė, mažinimo grafikas ir tepimas |
| Atkaitinimas, jei reikia | Nurodytas grūdinimas ir formavimo elgsena | Paviršiaus oksidacija, švara ir pastovi būklė |
| Tiesinimas, kirpimas ir valymas | Pristatomo dokumento ilgis ir galutinis pristatymas | Įlenkimai, įbrėžimai, šerpetojančios dalelės, likučiai ir vamzdžių galų apsauga |
| Galutinė apžiūra | Įrodymai, paneigiantys pirkimo specifikaciją | Mėginių ėmimo vietos, minimalus sienelių storis, išorinis storis, paviršius ir įrašai |
Nemanykite, kad kiekvienas besiūlis varinis vamzdis buvo pagamintas pagal tą patį gamybos procesą. Paklauskite tiekėjo, kurie etapai buvo atlikti.siūlomas gatavas vamzdis, ypač kai pritaikymas priklauso nuo lenkimo, plėtimosi, slėgio atsparumo arba švaraus vidinio praėjimo.
Cymber Metal'sgryno vario gaminių asortimentasapima tiesių ir susuktų vamzdžių pavyzdžius. Šios formos yra naudingas atspirties taškas produkto užklausai, tačiau galutinį gamybos maršrutą ir patikrinimo apimtį vis tiek reikia patvirtinti su konkrečiu užsakymu.
Kas sukelia nevienodą varinių vamzdžių sienelių storį?
Įtvarų lygiavimas ir medžiagų srautas
Ekstruziniame pagrindiniame vamzdyje įtvaras apibrėžia vidinį kanalą, o aplinkiniai įrankiai valdo išorinį srautą. Jei šie elementai nėra tinkamai suderinti, viena pusė gali būti storesnė už kitą. Netolygus ruošinio kaitinimas, besikeičianti trintis, įrankio susidėvėjimas ir judėjimas esant apkrovai gali padidinti vamzdžio ilgio kitimą. Varinių vamzdžių ekstruzijos tyrimas parodė, kad perforatoriaus arba įtvaro nesutapimas turi įtakos ekscentricitetui, o kampinis nesutapimas modeliavimo sąlygomis yra ypač reikšmingas.
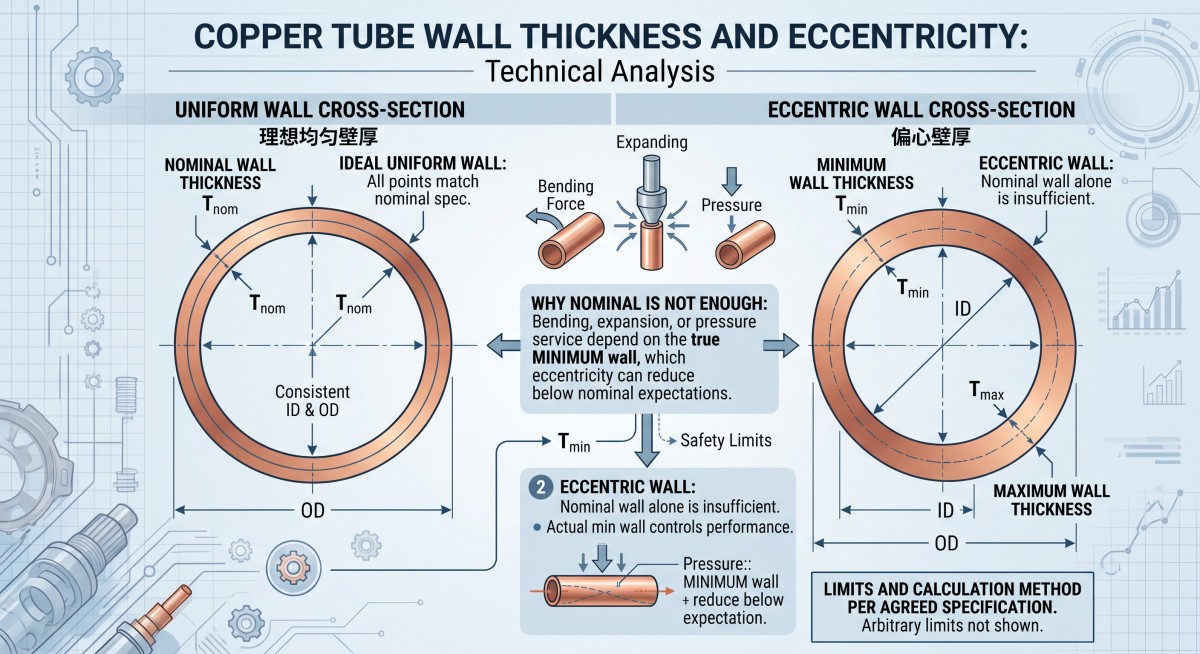
Tai ne tik kosmetinis defektas. Tūbelė su priimtinuvidutinissiena vis dar gali turėti nepriimtinąminimali sienaviename taške aplink savo perimetrą.
Piešimas automatiškai neištaiso nelygaus motininio vamzdelio
Traukimo matrica ir bet koks vidinis kaištis ar įtvaras turi įtakos tam, kaip sumažinamas pradinis vamzdis. Jų geometrija, padėtis ir būklė yra svarbios. Tyrimai su trauktais variniais vamzdžiais rodo, kad tempimo sąranka gali sumažinti arba padidinti ekscentricitetą; tai nėra garantuota prasto pradinio vamzdžio korekcija.
Peržiūrėdami kainos pasiūlymą, paklauskite, ar sienelės storio reikalavimas taikomas tik nominaliai matmeniui, ar ir...minimaliai išmatuota sienair gatavo produkto apskritimo kitimas.
Įtraukite matavimo metodą į RFQ
„Sienelės storis: 1,0 mm“ palieka daug neatsakytų klausimų. Ar 1,0 mm yra nominalus, minimalus, ar tikslinis dydis su tolerancija? Kur tiekėjas jį matuos? Kiek pozicijų aplink perimetrą ir išilgai kiekvieno vamzdžio bus patikrinta?
Ekscentriciteto skaičiavimas gali būti naudingas lyginant mėginius, tačiau skirtingos sutartys ir standartai gali jį apibrėžti skirtingai. Jei naudojate tokį skaičiavimą kaip(didžiausia siena − minimali siena) ÷ (didžiausia siena + minimali siena) × 100 %, vadink taisutartas RFQ rodiklis, ir nurodykite mėginių ėmimo vietas bei priėmimo ribą. Neįtraukite procentų į ginčą po to, kai siunta atkeliavo.
Kas veikia išorinį ir vidinį paviršių?
Ryškus išorinis žymėjimas nėra švaraus asmens tapatybės dokumento įrodymas.
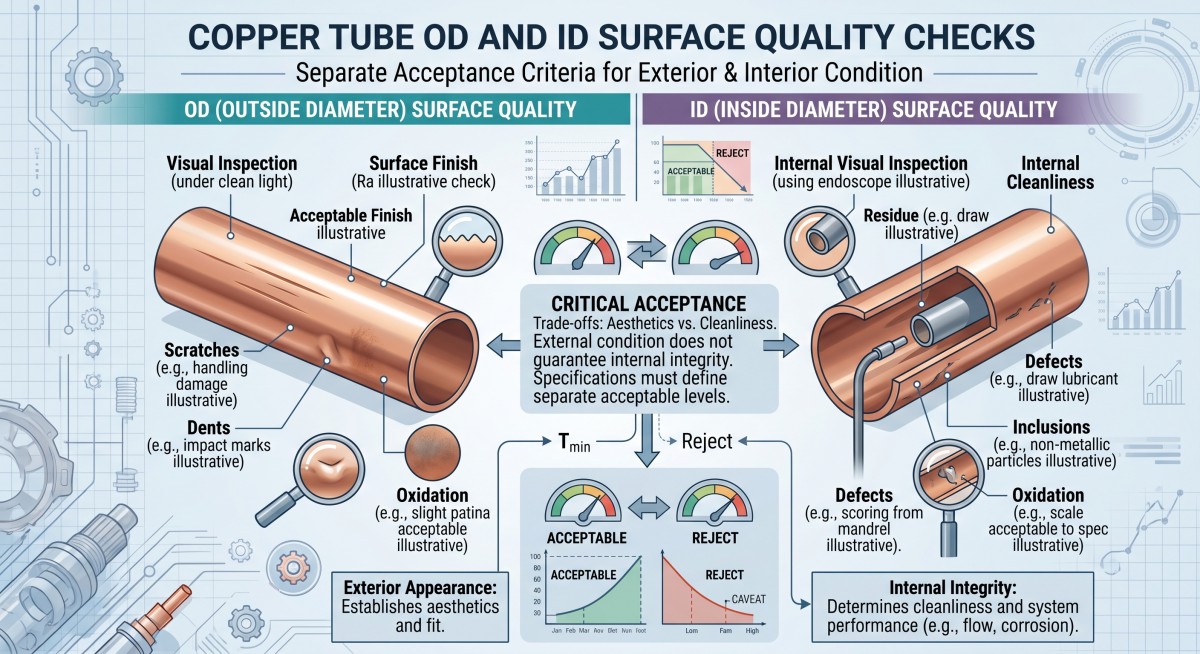
Išoriniame paviršiuje gali būti štampo ar brėžinio žymių, įbrėžimų, įlenkimų, oksidacijos, nuskilimų ar įtrūkimų. Vidiniame paviršiuje gali būti formavimo žymių, įterptų dalelių arba likusių tepalų. Kai kurie defektai atsiranda ruošiant ruošinį arba karštojo formavimo metu; kiti atsiranda tempiant, pjaustant, valant arba transportuojant. Techninėje literatūroje apie besiūlių varinių vamzdžių gamybą įrankiai, tepimas ir tvarkymas nurodomi kaip atskiri galutinio paviršiaus kitimo šaltiniai.
Pirkimo specifikacijoje atskirkite tris reikalavimus:
- Išvaizda:Kurie OD ir ID žymėjimai yra nepriimtini? Apibrėžkite reikšmingus paviršius ir, jei naudinga, naudokite patvirtintas etalonines nuotraukas.
- Sąžiningumas:Ar draudžiami įtrūkimai, persidengimai, mažos skylės ar kiti netolygumai? Nurodykite reikiamą tikrinimo metodą ir priėmimo taisyklę.
- Švara:Ar kontroliuojamas likutinės alyvos, dalelių, apnašų ar drėgmės kiekis? Nurodykite taikomą metodą ir galutinio naudojimo ribą.
Šaldymo grandinė, medicininių dujų instaliacija ir dekoratyvinis vamzdelis neturi vienodų priėmimo prioritetų. Jei pirkėjas visiems trims taiko vieną neaiškų reikalavimą, pvz., „švarus, lygus paviršius“, pirmas rimtas nesutarimas kils jau atvykus į patikrą.
Vario rūšį ir gaminio standartą priderinkite prie taikymo
C11000, C10200 ir C12200 neturėtų būti laikomi keičiamais pirkimo ženklais. Prieš patvirtindami pakaitalą, patikrinkite faktinę klasę, atsparumą, taikomą gaminio standartą ir reikiamus bandymų rezultatus. „Cymber Metal“ taip pat turi atskirą vadovą.C12200, palyginti su deguonies neturinčiu variniu vamzdžiupirkėjams, lyginantiems medžiagų maršrutus.
Standartas turėtų atitiktiparaiškos ir produkto forma, ne tik tai, kad vamzdis yra besiūlis. ASTM B75/B75M taikomas besiūliams variniams vamzdžiams; vandens tiekimo arba oro kondicionavimo ir šaldymo vamzdžiams gali būti taikomos kitos specifikacijos. Paprašykite viso standarto pavadinimo ir leidimo, taip pat bet kokių papildomų švaros, tikrinimo ar pakavimo reikalavimų. Standartas, atsitiktinai paminėtas produktų sąraše, pats savaime neįrodo, kad konkreti siunta jį atitinka.
Norėdami pasirinkti formą, palyginkite svetainėstiesus varinis vamzdisirsusuktas varinis vamzdispavyzdžiai. Pasirinkite pagal surinkimo lenkimo, montavimo, ilgio, grūdinimo ir švaros poreikius, tada patvirtinkite dabartinę specifikaciją RFQ.
Ką pirkėjai turėtų patikrinti prieš išleisdami didmeninį užsakymą?
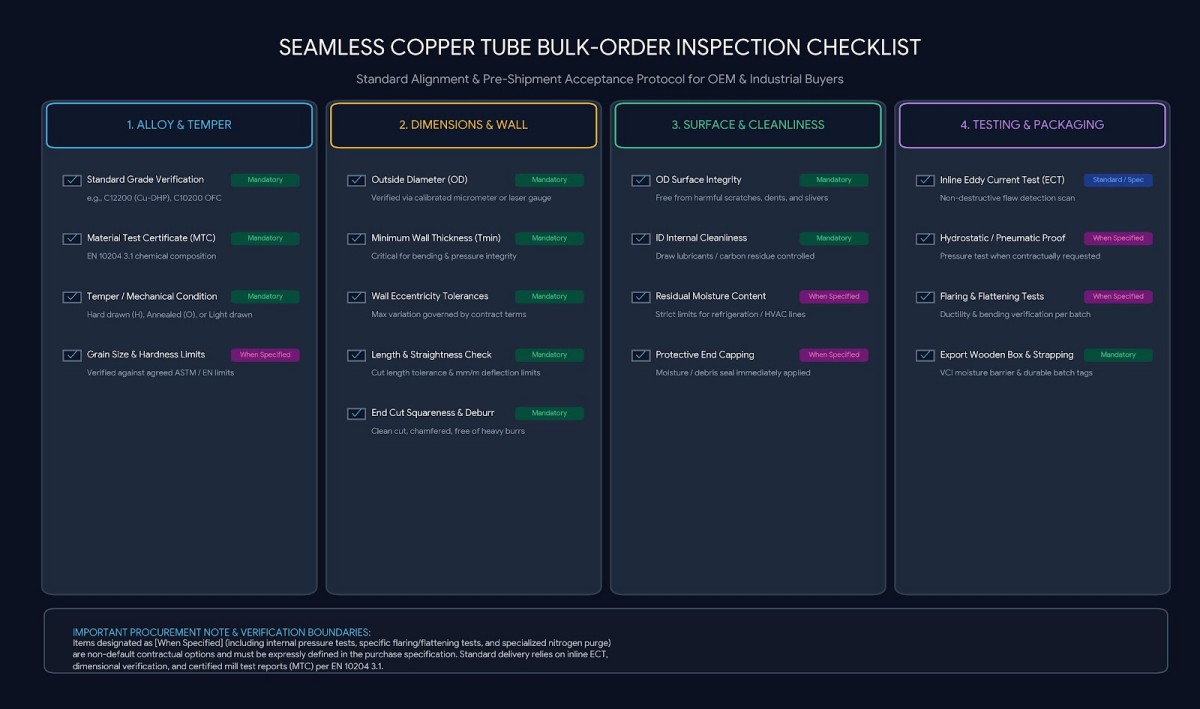
MTC nustato konkrečią informaciją apie identifikuotą partiją. Ji nepakeičia gatavų vamzdžių matmenų ir paviršiaus patikrinimo.
| Tikrinimo punktas | Nurodykite prieš gamybą | Kodėl tai svarbu |
|---|---|---|
| Medžiaga | Įvertinimo, standarto, leidimo, tipo ir partijos identifikavimas | Užkerta kelią neperžiūrėtam medžiagų pakeitimui |
| Matmenys | išorinis skersmuo, sienos apibrėžimas, ilgis, ovalumas ir tiesumas | Valdo tvirtinimo, lenkimo ir surinkimo elgseną |
| Sienų vienodumas | Minimali sienelė, mėginių ėmimo vietos ir bet kokia ekscentriciteto taisyklė | Aptinka ploną šoną, paslėptą po nominalia verte |
| OD ir ID paviršius | Defektų kategorijos ir svarbios sritys | Skiria kosmetinius defektus nuo funkcinių žymių |
| Vidinė švara | Bandymo metodas ir riba, jei reikia | Apsaugo konkrečiai taikymo sričiai skirtas skysčių ar dujų sistemas |
| Specialūs testai | Sūkurinių srovių, nuotėkio arba slėgio bandymai, jei taikoma | Susieja patikrinimą su faktine aptarnavimo rizika |
| Dokumentai | MTC, matmenų ataskaita ir suderinti patikrinimo įrašai | Leidžia patikrinti partiją iki siuntos |
| Pakavimas | Galiniai dangteliai, atskyrimas, etiketės ir apsauga nuo tvarkymo | Apsaugo nuo priimtų vamzdžių pažeidimo transportavimo metu |
Metodai turėtų atitikti dydį ir reikalavimus. Užbaigtą sieną galima patikrinti naudojant sutartą tinkamų matmenų matavimo įrankių derinį, kalibruotą ultragarsinį matavimą, jei taikoma, arba pjūvio matavimus. Paviršiaus patikrinimui gali prireikti vizualinės prieigos prie išorinio ir vidinio skersmens; neardomieji ir sandarumo bandymai turėtų būti nurodyti, kai to reikalaujama pagal taikomą standartą ar taikymą. Susitarkite dėlKas testuoja, kiek vienetų, kuriose vietose ir kas nutinka, kai vienas bandymas nepavyksta.
Cymber Metal'skokybės užtikrinimo puslapisaprašomos patikros ir dokumentų parinktys, priklausančios nuo medžiagos, formos, standarto ir pirkimo užsakymo reikalavimų. Paprašykite įrašų, kurių iš tikrųjų reikia jūsų užsakymui; nemanykite, kad kiekvienas pasirenkamas testas yra įtrauktas automatiškai.
Palyginkite kainą už priimtą vamzdelį, o ne tik kainą už kilogramą
Tarkime, kad tiekėjas A nurodo mažesnę kainą už kilogramą, bet neapibrėžia minimalaus sienelių ar vidinio profilio švarumo. Tiekėjas B kainuoja daugiau, bet sutinka su brėžinio pataisymu, mėginių ėmimo planu, patikrinimo įrašais ir apsaugota pakuote.
Kuris pasiūlymas yra pigesnis, kai atmetami sulenkti vamzdžiai, perdirbamos mazgai ir pakeičiamos dalys keliauja oru?
Naudingas palyginimas yrabendros iškrautos išlaidos vienam priimtam vamzdeliui: medžiagos ir apdorojimo kaina, patikrinimas, pakavimas, gabenimas, muitas (jei taikoma), numatomas atmetimas ir pakartotinis apdirbimas, pridėjus pavėluoto įrengimo išlaidas. Tai yra sprendimų priėmimo pagrindas, o ne teiginys, kad didesnė kaina visada laimi. Paprašykite kiekvieno tiekėjo nustatyti kainątas patstechninė ir dokumentacijos apimtis.
Besiūlių varinių vamzdžių RFQ kontrolinis sąrašas
Užuot prašę kainos pasiūlymo už „besiūlius varinius vamzdžius, geros kokybės“, siųskite šią informaciją kartu:
- Naudojimas ir bet kokie slėgio, lenkimo, plėtimosi, skysčio ar švaros reikalavimai.
- Tikslus lydinio žymėjimas, grūdinimas ir pagrindinis gaminio standartas su leidimu.
- Tiesaus ilgio arba ritinio forma, išorinis skersmuo, nominalus ir minimalus sienelių ilgis, kiekis ir metinis poreikis.
- Išorinio skersmens, sienelės, ovalumo, tiesumo ir pjovimo ilgio tolerancijos.
- Priimtini išorinio/vidinio skersmens paviršiaus būklės ir vidinio švarumo kriterijai.
- Reikalingi tikrinimo metodai, mėginių ėmimo vietos, ataskaitos ir partijos atsekamumas.
- Vamzdžių galų apsauga, pakavimas, paskirties vieta, pristatymo grafikas ir „Incoterm“.
- Brėžinio ir specifikacijos peržiūra, jei tai yra nestandartinė detalė ar mazgas.
Brėžinį ir priėmimo planą siųskite per„Cymber Metal“ kontaktų puslapismaršruto ir kainos pasiūlymo peržiūrai. Visada noriu paminėti visą „Cymber Metal“ produktų asortimentą ir naudotis šia svetainehttps://www.cymbermetal.com/kad sužinotumėte apie juos daugiau.
Dažnai užduodami klausimai
Ne. „Besiūlis“ reiškia išilginės suvirinimo siūlės nebuvimą, o ne vieną universalią gamybos seką. Gamintojas gali naudoti pramušimą, išspaudimą ir tempimą pasirinkdamas konkretaus gaminio gamybos būdą. Patvirtinkite būdą, jei jis turi įtakos jūsų priėmimo kriterijams.
Tai gali turėti įtakos ekscentricitetui, tačiau pagerėjimas nėra automatinis. Svarbią reikšmę turi vamzdžio būklė prieš pradedant darbą, štampo ir vidinės įrankio geometrija, lygiavimas ir braižymo grafikas. Nurodykite leistiną...baigtas vamzdisminimalios sienos ir matavimo planas, užuot sutikę su pažadu, kad brėžinys pataisys išankstinį vamzdį.
Ne. Išorinio skersmens išvaizda negali nustatyti vidinio paviršiaus likučių ar būklės. Jei sistema jautri užterštumui, pirkimo užsakyme nurodykite vidinio patikrinimo ar švaros metodą ir priimtinumo ribą.
Nebūtinai. Ar reikalingi nuotėkio, slėgio ar kiti specialūs bandymai, nustato galiojantis standartas, eksploatavimo sąlygos ir kliento specifikacija. Susitarkite dėl bandymo ir dokumentacijos.priešgamyba; nemanykite, kad jie įtraukti į bendrą vamzdžių kainos pasiūlymą.
Įrašo laikas: 2026-10-02