
Paskelbta: 2026 m. birželio 7 d.
Autorius: Yanwei Hu, „Cymber Metal“ technikos ekspertas
Labas rytas visiems,
Čia Yanwei Hu iš „Cymber Metal“.
Prieš aštuoniolika mėnesių JAV gynybos rangovas mums atvežė sugedusį C17200 berilio vario spyruoklių paketą iš didelės vibracijos avionikos modulio. Dalys buvo specifiškai pritaikytos maksimaliai sendintajai būsenai, esant 1 200 MPa UTS, ir turėjo atlaikyti 10^7 ciklų esant 450 MPa kintamajam įtempiui. Jos sugedo esant 2,3 × 10^6 ciklų, o įprasto apdirbimo metu atsirado klasikinių nuovargio ruožų, prasidedančių ties įrankių žymėmis, likusiomis po įprastinio apdirbimo.
Atsarginės dalys, kurias pagaminome išC17300Plokštė – tokio paties nominaliojo stiprumo, bet su kontroliuojamu švino kiekiu apdirbamumui užtikrinti ir kruopščiai suplanuotu tirpalo atkaitinimo bei sendinimo grūdinimo ciklu – tame pačiame bandymo stende viršijo 1,4 × 10^7 ciklų. Skirtumas buvo ne lydinio klasė ant popieriaus, o tai, kaip medžiaga buvo apdorojama nuo plokštės iki gatavo komponento.
2026 m., kai aviacijos ir kosmoso pavarose, gręžinių įrankiuose, didelio patikimumo jungtyse ir tiksliosios gynybos mechanizmuose atsiranda didelės įtempties ciklinis apkrovimas, vyresnieji inžinieriai nebepriima „berilio vario“ kaip bendrinės specifikacijos. Jie reikalauja C17300, kai turi būti suderintas apdirbamumas, nuovargio atsparumas ir matmenų stabilumas po sendinimo.
Kodėl C17300 pranoksta kitas berilio vario rūšis esant dideliam įtempimui
C17300 yra švinu prisotintas didelio stiprumo berilio varis (nominalus kiekis 1,9 % Be, 0,4 % Pb). Švinas pagerina drožlių lūžį ir sumažina įrankio dilimą neprarandant šerdies savybių, dėl kurių berilio varis yra nepakeičiamas esant dideliam įtempiui:
- Didžiausias sendinimo tempiamasis stipris 1100–1300 MPa
- Takumo riba paprastai yra 1 000–1 150 MPa
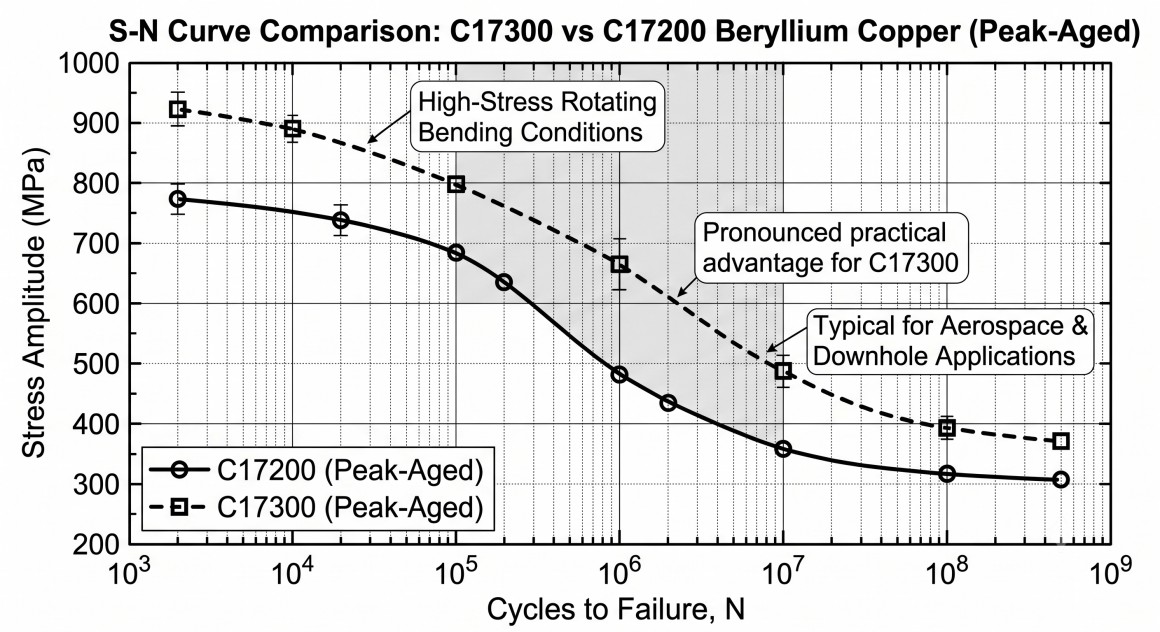
- Puiki nuovargio atsparumo riba (dažnai >450 MPa esant 10^7 sukamojo lenkimo ciklams)
- Elektros laidumas 22–28 % IACS esant didžiausiai būsenai
- Nekibirkščiuoja ir pasižymi geru atsparumu korozijai jūrinėje ir pramoninėje aplinkoje
Palyginti su C17200, C17300 pasižymi išmatuojamai geresniu apdirbamumu, išlaikant beveik identiškas nuovargio ir stiprumo charakteristikas. Detalėms, kurioms prieš galutinį sendinimą reikia atlikti daug frezavimo, gręžimo ar sriegimo, tai tiesiogiai reiškia mažesnę įrankių kainą, griežtesnę proceso kontrolę ir mažesnį atmestų komponentų skaičių.
Terminio apdorojimo seka: paslėptas kintamasis, lemiantis, ar išliks tolerancijos
Berilio varis savo atsparumą dideliam įtempiui įgyja tik po tinkamo atkaitinimo tirpale (paprastai 800–850 °C temperatūroje), po kurio seka sendinimo grūdinimas (315–330 °C temperatūroje 2–3 valandas). Lemiamą reikšmę turi apdirbimo seka šių terminių ciklų atžvilgiu.
Dažni gedimų režimai, kuriuos vis dar matome iš kitų tiekėjų:
- Apdirbimas visiškai sendintos būklės → per didelis įrankių susidėvėjimas ir paviršiaus pažeidimo, dėl kurio atsiranda nuovargio įtrūkimų, rizika.
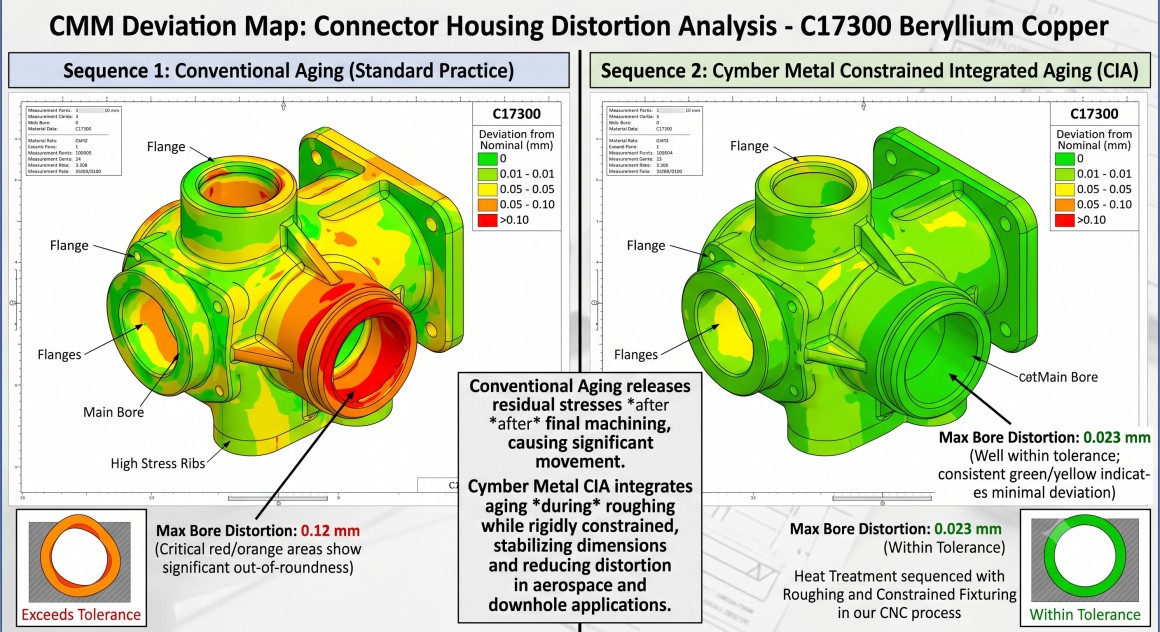
- Grubus apdirbimas atkaitintoje tirpale būsenoje, po to sendinimas be apribojimų → 0,08–0,15 mm iškraipymas preciziniuose kiaurymėse ir plonuose profiliuose.
- Per didelis sendinimas matmenims „atgauti“ → nuovargio stiprumo ir jautrumo įtempių korozijai praradimas.
MūsųCYMBER CNC apdirbimo dirbtuvėsTerminį apdorojimą traktuojame kaip integruotą proceso kintamąjį. Didelės apkrovos C17300 komponentams mes paprastai:
- Grubus apdirbimas iš plokštės arba strypo, atkaitinto tirpale arba lengvai sendinto.
- Taikyti kontroliuojamą galutinį sendinimo grūdinimo ciklą su tvirtinimo elementais, kurie riboja kritinius matmenis.
- Apdailinti svarbiausias staklių savybes po sendinimo, kad būtų pasiektas reikiamas paviršiaus vientisumas ir tolerancija.
Šis metodas įprastai išlaiko ±0,02 mm tikslumą gręžiniuose ir ±0,05 mm tikslumą plonuose profiliuose, tuo pačiu užtikrinant visas mechanines savybes iki sendinimo piko.
Tikslus C17300 apdirbimas: sauga, įrankio tarnavimo laikas ir paviršiaus vientisumas
Berilio vario apdirbimui taikomas nekeičiamas saugos reikalavimas: visos operacijos turi kontroliuoti ore esančių berilio dulkių kiekį, neviršijantį OSHA ir tarptautinių poveikio ribinių verčių. Mūsų dirbtuvės aprūpintos uždarais apdirbimo centrais, didelio efektyvumo filtrais ir dokumentuotais tvarkymo protokolais, kurie leidžia mums saugiai apdirbti C17300 gamybos apimtimis.
Proceso požiūriu, C17300 veikia švariai, kai parametrai yra teisingi:
- Karbido arba PCD įrankių apdirbimas 150–300 SFM greičiu su aukšto slėgio aušinimo skystiu
- Teigiama nuolydžio geometrija ir aštrūs kraštai, siekiant sumažinti briaunų susidarymą
- Kontroliuojamas drožlių išsiurbimas, siekiant išvengti pakartotinio drožlių pjovimo, kurios gali įstrigti ir sukelti įtempius
Sandarinimo ir kontaktiniuose paviršiuose mes reguliariai pasiekiame Ra ≤0,6 μm rodiklį – tai labai svarbu tiek nuovargio atsparumui, tiek elektrinėms charakteristikoms didelės įtampos jungtyse.
„Cymber Metal“ integruotos galimybės – medžiaga + procesas, o ne tik atsargos
Vyresniesiems inžinieriams svarbiausia vienas dalykas: ar po kiekvieno terminio ir mechaninio apdorojimo pagaminta detalė atitiks specifikaciją ir ar bus užtikrintas visiškas atsekamumas?
Į šį klausimą atsakome kontroliuodami visą grandinę:
- Didelės C17300 plokščių, strypų, juostų ir vielos atsargos mūsų 3200 tonų sandėlyje, visos jos turi gamyklos sertifikatus ir partijų atsekamumą.
- Galimybė vienoje kontroliuojamoje schemoje nuosekliai atlikti grubų apdirbimą, ribotą senėjimą ir apdailos apdirbimą
- Pilnas dokumentacijos paketas, įskaitant terminio apdorojimo įrašus, mechaninių bandymų rezultatus ir matmenų ataskaitas, atitinkančias pačius reikliausius aviacijos ir gynybos kokybės sistemų reikalavimus.
Visą mūsų berilio vario asortimentą galite peržiūrėti čia:Berilio vario gaminiai
Sužinokite, kaip mes C17300 plokštes ir strypus paverčiame nuovargiui atspariais tikslaus tikslumo komponentais čia:CYMBER CNC apdirbimo dirbtuvės
Praktinės specifikacijos gairės, skirtos didelių įtempių taikymams
| Reikalavimas | Rekomenduojamas C17300 metodas | Kodėl tai svarbu teikiant didelio streso paslaugas |
|---|---|---|
| Didžiausios mechaninės savybės | Tirpalo atkaitinimas + ribotas amžius iki maksimalios būklės | Maksimalus nuovargio laikas ir takumo riba |
| Matmenų stabilumas | Grubi mašina → riboto amžiaus → apdailos mašina | Po terminio ciklavimo išlaiko ±0,02–0,05 mm |
| Paviršiaus vientisumas | Aštrus PCD/karbidas, Ra ≤0,6 μm, gniuždymo liekamasis įtempis | Apsaugo nuovargio atsiradimą įrankių žymėse |
| Sauga ir atitiktis | Uždara apdirbimo sistema su dokumentuotais berilio valdikliais | Atitinka OSHA ir klientų EHS reikalavimus |
| Atsekamumas | Pilnas MTR + terminio apdorojimo įrašai + FAI | Atitinka AS9100 / NADCAP lygio auditus |
Baigiamosios mintys
Didelės apkrovos aplinkoje C17300 berilio varis pasirinktas ne dėl savo kainos už kilogramą. Jis pasirinktas todėl, kad tinkamai apdorojus iš plokštės, tiksliai apdirbant ir kontroliuojant sendinimą, jis pasižymi unikaliu stiprumo, atsparumo nuovargiui, laidumo ir matmenų stabilumo deriniu, kuriam gali prilygti nedaug kitų medžiagų.
Sėkmingi inžinieriai yra tie, kurie visą seką – medžiagos būklę, terminio apdorojimo laiką, apdirbimo parametrus ir paviršiaus vientisumą – traktuoja kaip vieną integruotą procesą, o ne kaip perdavimo tarp tiekėjų seriją.
„Cymber Metal“ 3 200 tonų sandėlis, dokumentuotas CNC procesų srautas ir galimybė valdyti terminio apdorojimo seką bei tikslų apdirbimą vienoje patalpoje buvo pastatyti būtent šiems reiklioms reikmėms. Mes tiekiame ne tik berilio vario plokštes ar strypus. Mes tiekiame gatavus, nuovargiui tinkamus komponentus, užtikrinančius atsekamumą ir procesų kontrolę, kurios reikalauja vyresnieji inžinieriai.
Jei šiuo metu specifikacijas nustatote arba kvalifikuojate C17300 (arba svarstote jį) didelio įtempio cikliniam pritaikymui, atsiųskite mums savo brėžinį, įtempių reikalavimus ir visus terminio apdorojimo ar paviršiaus vientisumo apribojimus. Mes peržiūrėsime proceso grandinę ir tiksliai parodysime, kaip kontroliuojame kintamuosius, kurie lemia, ar detalė atlaikys eksploataciją.
Susisiekite su mumis dėl C17300 plokščių, strypų ir tiksliai apdirbtų komponentų palaikymo
Įrašo laikas: 2026 m. birželio 7 d.